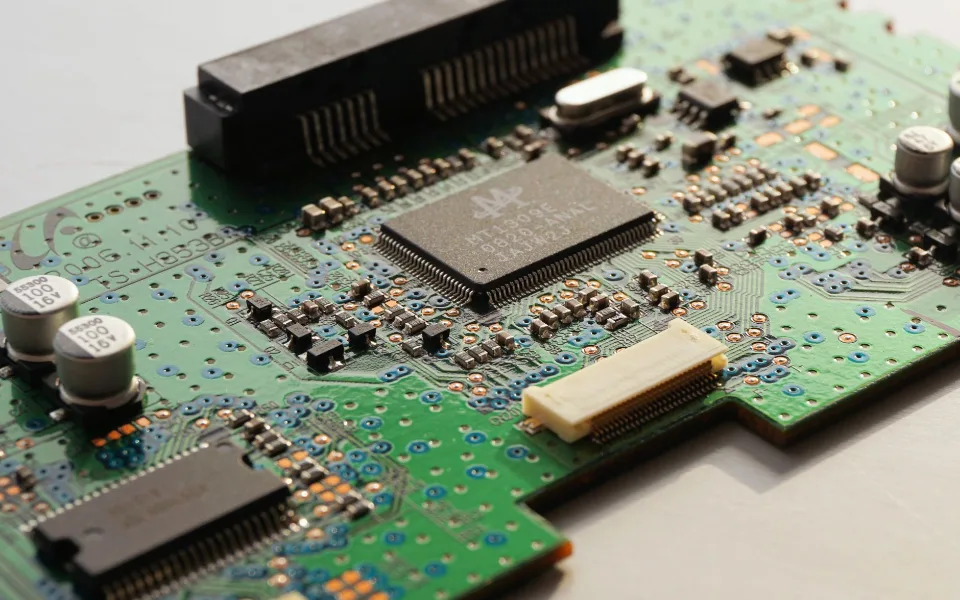
Úvod: Vývoj technologií mikrokontrolérů Pokud si myslíte, že mikrokontroléry (MCU) jsou pouhé jednoduché čipy pro základní automatizaci, uniká vám širší souvislost. Mikrokontroléry jsou mozkem téměř všeho – od IoT zařízení a automobilové elektroniky až po průmyslovou automatizaci a aplikace poháněné umělou inteligencí. S příchodem roku 2025 se technologie MCU vyvíjejí rychleji než kdy dříve a přinášejí do embedded systémů vyšší energetickou účinnost, lepší konektivitu a dramaticky vyšší výpočetní výkon.
Zde však vyvstává zásadní otázka: kterým trendům v oblasti MCU by měli vývojáři, konstruktéři a technologické firmy věnovat největší pozornost? Jak tyto trendy přetvoří celá průmyslová odvětví, jako je spotřební elektronika, automotive a průmyslová automatizace?...
Praktický průvodce technologií povrchové montáže (SMT): Pájecí pasta, reflow, součástky a řízení procesů Pájecí pasta, šablony a základy dílenského provozu Standardní teplota v SMT dílně je 25 °C ±3 °C (77 °F ±5,4 °F). K nezbytným nástrojům pro nanášení pájecí pasty patří: pájecí pasta, šablona, stěrka (rakle), čisticí utěrky na šablony, bezprašná tkanina, čisticí rozpouštědlo a špachtle na pastu. Běžná slitina pájecí pasty: Sn/Ag/Cu 305 (96,5/3,0/0,5 neboli SAC305), teplota tavení: 217 °C (422,6 °F). Pájecí pasta se skládá ze dvou hlavních složek: pájecího prášku a tavidla. Tavidlo odstraňuje oxidy, snižuje povrchové napětí a zabraňuje opětovné oxidaci během pájení. Typický objemový poměr pájecího prášku k tavidlu: 1:1; hmotnostní poměr: 9:1. Při použití pájecí pasty vždy dodržujte pravidlo FIFO (první dovnitř, první ven). Dva povinné kroky před použitím: temperování na pokojovou teplotu a důkladné promíchání. U součástek citlivých na vlhkost (MSD) musí karta indikátoru vlhkosti (HIC) ukazovat modrou barvu, aby bylo možné pokračovat v montáži. Běžné metody výroby šablon: leptání, řezání laserem, galvanoplastika (electroforming) a nanášení nanovrstev. Z nich jsou laserem řezané šablony dodatečně upravitelné. Zkratka SMT znamená Surface Mount Technology (technologie povrchové montáže) – osazování elektronických součástek přímo na povrch desek plošných spojů. ESD ochrana, součástky a dokumentace Zkratka ESD znamená Electrostatic Discharge (elektrostatický výboj), což je kritický faktor v elektrotechnické výrobě.
Programy pro SMT osazovací automaty se obvykle skládají z pěti datových sad: data desky (PCB data), data lícovacích značek (fiducials), data podavačů (feeder data), data osazovacích trysek (nozzles) a data součástek (part data).
Relativní vlhkost uvnitř sušicích skříní pro součástky MSD by měla být udržována pod 10 % RV.
Běžné pasivní součástky: rezistory, kondenzátory, cívky, diody; běžné aktivní součástky: tranzistory, integrované obvody (IO).
SMT šablony se obvykle vyrábějí z nerezové oceli s běžnou tloušťkou 0,12 mm nebo 0,15 mm.
Pro optimalizaci efektivity linky se vždy snažte vyvážit doby taktů (cycle times) mezi vysokorychlostním a multifunkčním osazovacím automatem.
Ke zdrojům elektrostatického náboje patří tření, separace materiálů, indukce a vedení.
Rizika ESD: selhání součástek, přitahování nečistot. Metody eliminace: ionizace, uzemnění a stínění. Velikosti pouzder:
Imperiální 0603 = 0,06" × 0,03" Metrické 3216 = 3,2 mm × 1,6 mm Příklad značení součástek:
Rezistor „ERB-05604-J81“: „4“ = 4 obvody, 56 Ω Kondenzátor „ECA-0105Y-M31“: C = 10⁶ pF = 0,1 nF Typy výrobní dokumentace:
ECN = Engineering Change Notice (oznámení o technické změně) SWR = Special Work Request (požadavek na speciální pracovní postup) Aby byly tyto dokumenty platné, musí být schváleny příslušnými odděleními a vydány správou dokumentace....